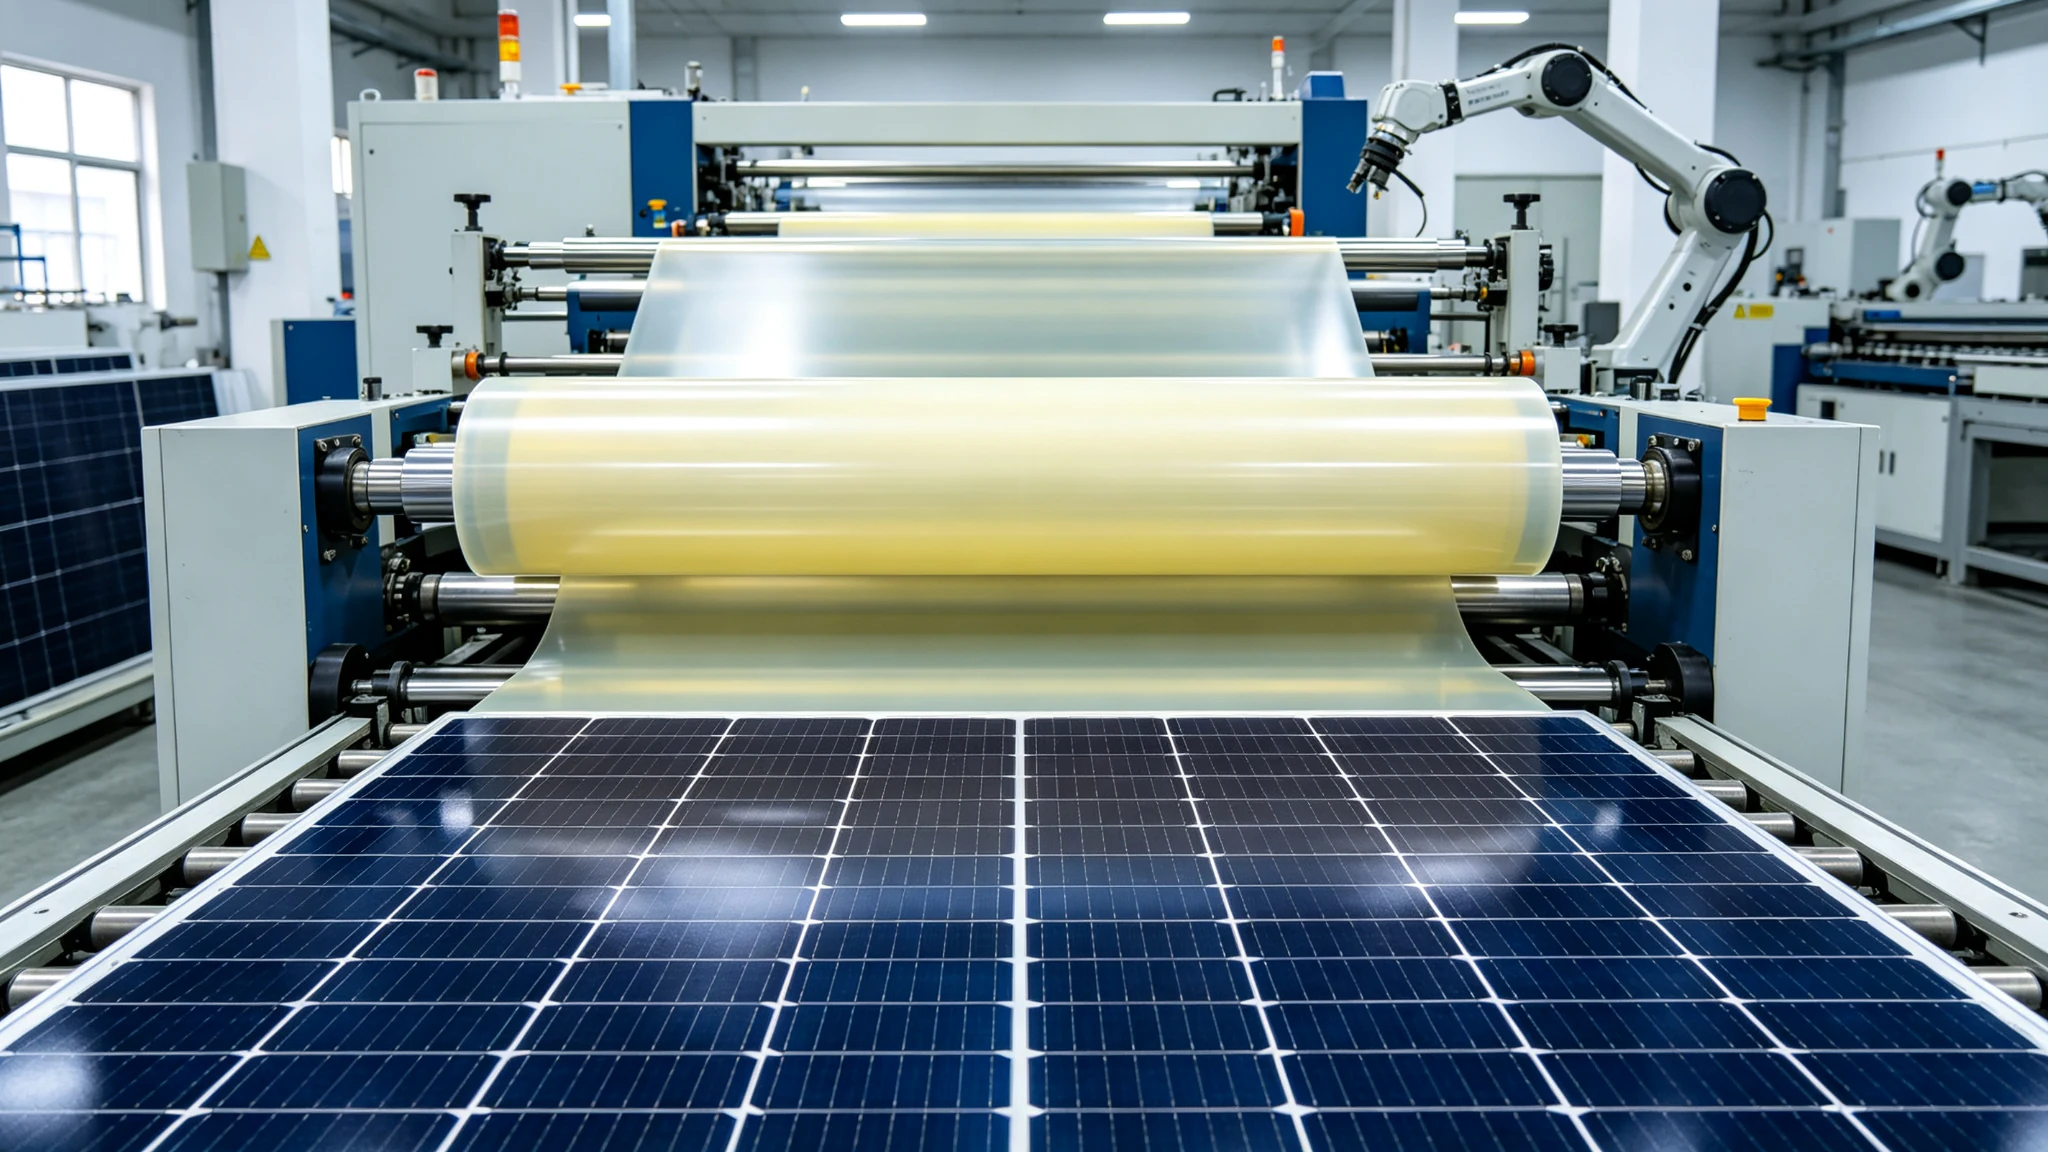
光伏EVA/POE胶膜是光伏组件封装的关键材料,交联剂体系直接决定胶膜的交联度、透光率与组件长期可靠性。TAIC(三烯丙基异氰脲酸酯)作为光伏胶膜的关键助交联剂,与TBEC、TMCH、101等主交联剂配合,添加量一般为1%-3%,可提升胶膜交联密度约20%(据供应商应用数据,供参考),并改善透光率、耐候性与粘结性能。光伏级TAIC要求高纯度(一般99.0%-99.6%,主流≥99.6%)、低挥发、低迁移,以保证组件在高温高湿环境下长期稳定。本文给出配方思路、工艺参数与常见问题排查。
一、为什么光伏胶膜需要交联剂
光伏组件将电池片封装在EVA/POE胶膜中,胶膜在层压过程中通过交联反应形成三维网络结构,为电池片提供物理隔离、结构固定与绝缘保护。交联度不足会导致胶膜流胶、组件分层、PID(电位诱导衰减)风险上升;交联度过高则可能引起透光率下降或黄变。因此,交联剂体系与工艺参数的匹配至关重要。
二、TAIC在光伏胶膜中的作用
1. 提高交联密度
TAIC与过氧化物主交联剂(TBEC、TMCH-90、101等)协同,通过共交联反应显著提高胶膜交联密度。据供应商应用数据,EVA胶膜中添加TAIC可使交联密度提升约20%,改善胶膜的机械强度与耐久性。
2. 提升透光率与耐候性
TAIC交联后的胶膜具有更高的透光率与更优的耐候性,有利于提升组件发电效率并延长户外使用寿命。
3. 降低黄变与迁移风险
高纯度光伏级TAIC可减少小分子挥发物生成,降低层压与长期服役过程中的黄变风险,同时提高胶膜与玻璃、背板界面的粘结可靠性。
三、光伏级TAIC与工业级的区别
| 对比项 | 光伏级 | 工业级 |
|---|---|---|
| 纯度 | 99.0%-99.6%(主流≥99.6%) | ≥97%/98% |
| 挥发分 | 低 | 相对较高 |
| 迁移性 | 低迁移、高洁净 | 一般 |
| 典型应用 | 光伏EVA/POE胶膜、高端线缆 | 发泡、橡胶、通用塑料 |
| 价格 | 更高 | 相对更低 |
四、配方与工艺参数建议(参考值)
| 参数 | 建议范围 | 说明 |
|---|---|---|
| 光伏级TAIC添加量 | 基料的1%-3% | 依胶膜型号与目标交联度调整 |
| 主交联剂(TBEC/TMCH/101) | 按配方体系 | 与TAIC协同 |
| 交联助剂/增粘剂 | 按配方 | 如硅烷偶联剂、增粘树脂 |
| 流延/挤出温度 | 60-100℃(参考) | 依设备与树脂调整 |
| 层压温度 | 140-150℃(典型) | 依主交联剂活化温度 |
| 层压时间 | 10-20min(典型) | 以保证充分交联 |
以上为行业公开参考值,实际配方需结合胶膜型号(EVA/POE/EPE)、电池片类型(TOPCon/HJT等)与组件厂工艺验证,建议先做小样层压验证再量产。
五、常见问题与排查
| 问题现象 | 可能原因 | 排查方向 |
|---|---|---|
| 交联度不足/流胶 | TAIC或主交联剂用量偏低、层压时间不足 | 提高添加量、延长层压时间 |
| 胶膜黄变 | 交联剂纯度不足、挥发物偏高 | 改用高纯光伏级TAIC |
| 透光率下降 | 交联过度或分散不均 | 降低用量、优化混料 |
| 组件分层/气泡 | 界面粘结不足或交联不均 | 检查配方相容性与层压工艺 |
六、采购建议
- 纯度优先:光伏级TAIC务必要求高纯度(光伏级主流≥99.6%),索要每批次COA(质检报告),关注挥发分与色度指标。
- 批次一致:胶膜量产对批次稳定性极其敏感,优先选择有连续稳定产能、可提供多批次留样的供应商。
- 样品验证:批量采购前先索样,按自家胶膜配方小样层压验证交联度与透光率,确认后再上量。
-
需要TAIC交联剂样品或报价?
免费索样 / 立即询价